3.2. Термоконтактне зварювання
Технологія зварювання труб оплавленням
При зварюванні оплавленням елементів значної товщини (> 4 мм) найбільш розповсюдженими типами зварних з'єднань є стикові з прямими й скошеними (на вус) кромками, а також таврові з'єднання.
При зварюванні тонких елементів основними типами з'єднань є на вус, внапуск і торцьові. Підготовка кромок - механічною обробкою.
Основними параметрами зварювання оплавленням є температура нагрівача, час нагрівання поверхонь, величина тиску при нагріванні й осаджуванні, час осадки й витримка під тиском. Окрім основних параметрів враховують глибину проплавлення, а також величину й швидкість осадки. Як правило, температуру нагрівача встановлюють на 100-200°С вище температури плавлення термопласту. Глибину оплавлення вибирають із таким розрахунком, щоб відбулося гарантоване оплавлення всіх ділянок з'єднуваних поверхонь. Для зменшення величини оплавлення й кількості грату торці заготівок перед зварюванням підлягають механічній обробці. Величина тиску при оплавленні може змінюватись в широких межах - від 0,5-1 МПа на початку оплавлення до 0,1-0,15 МПа - після достатнього прогрівання матеріалу і зниження його в'язкості. Бажано, щоб час нагрівання складав 15-30 с. Після досягнення потрібної величини оплавлення, нагрівальний елемент усувають із зони стику, а деталі притискують із зусиллям садки, рівним 0,2-1 МПа. Зусилля витримують постійним до повного охолодження виробу.
Якщо величина тиску й швидкість осадки недостатні, і в зоні стику залишиться газовий прошарок або окислений і деструйований матеріал, це призведе до утворення нещільностей, які перейдуть у тріщини під впливом зовнішніх навантажень.
Для активації реологічних процесів у стику застосовують різні форми розробки кромок (фігурні, на вус). Це сприяє також збільшенню площі контакту і веде до підвищення міцності з'єднань. Для з'єднання труб із поліолефінів широке розповсюдження знаходить розтрубне зварювання. Для здійснення процесу зварювання використовують нагрівальний інструмент, виготовлений у виді гільзи й дорна (рис. 1). Розмір інструмента залежить від розміру труб. Внутрішній діаметр гільзи відповідає зовнішньому діаметру труби, а зовнішній діаметр дорна - на 0,3-0,5 мм менше внутрішнього діаметра гільзи. Застосовують розтрубне зварювання для з'єднання труб < Ø160 мм. Цей спосіб забезпечує більшу міцність з'єднання, не потребує видалення грату й обробки торців, не вимагає високої кваліфікації зварювальників.
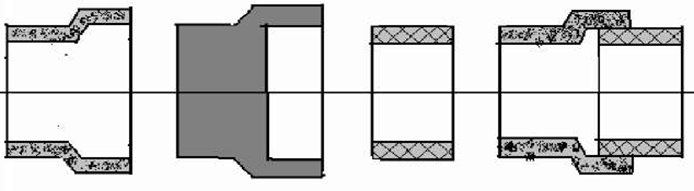
1 - деталь із розтрубом; 2 - труба; 3 - нагрівальний елемент
Рис.1 - Схема термоконтактного зварювання в розтруб
Розтрубом можна з'єднувати металеві труби із пластмасовими.
Для цього металеву трубу спочатку обробляють, наносять на її поверхню канавки, напорошують шар пластмаси (0,3-0,5 мм) і поки напорошений шар ще гарячий, на нього насаджують пластмасову трубу та витримують до повного охолодження.