3.2. Термоконтактне зварювання
Термоконтактне зварювання із закладними елементами
Деколи застосовують зварювання закладними елементами (рис.2):
- терморезисторне;
- індукційне.
Підготовка труб і сполучних деталей до зварювання передбачає очистку і знежирення поверхонь, що зварюються, а також підгонку зовнішнього діаметра труби до внутрішнього діаметра розтрубною частини сполучної деталі, який прийнятий рівним мінімальному значенню зовнішнього діаметра труби, що виключає великі зазори між поверхнями, що сполучаються. При підгонці з поверхні труби механічним шляхом знімається зайвий шар матеріалу на довжину розтруба з'єднувальної деталі, що підвищує якість зварювання за рахунок видалення поверхневого окисленого шару труби.
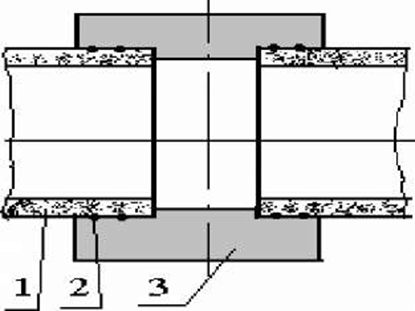
1 - деталі; 2 - металевий дріт; 3 - втулка
Рис.2 - Вид зварного з'єднання з закладними елементами
При складанні з'єднання труба вставляється в розтруб з'єднувальної деталі до упору у внутрішній кільцевий виступ, що контролюється по позначці на трубі.
Кінці спіралі підключаються до джерела струму низької напруги (3-36 В), налаштованого на оптимальний режим зварювання. Підтримувані автоматично після включення джерела живлення тривалість і потужність імпульсу електричного струму залежать від матеріалу і діаметра труб, матеріалу і конструкції закладного елемента. Як правило, час пропускання струму становить кілька десятків секунд.
Для створення оптимальних умов зварювання в розтрубній частині сполучної деталі з обох сторін спіралі розташовані зони, що не зварюються між собою. Ширина їх (7 мм) підібрана так, щоб розплавлений матеріал, витікаючи із зони зварювання, застигав і перешкоджав подальшому витіканню розплаву, створюючи в зоні зварювання тиск, необхідний для отримання міцного з'єднання. Зварювання труби з сполучною деталлю відбувається по межвитковим зазорам спіралі (рис.3).
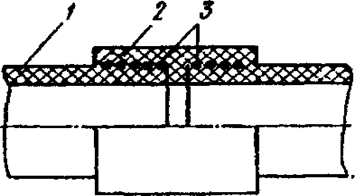
1 - труба; 2 - втулка; 3 - спіраль з металевого дроту
Рис.3. З'єднання труб з розтрубною втулкою зварюванням.
Нагрівальний елемент у вигляді спіралі залишається у шві.
Зварювання пластмасових труб із застосуванням литих з'єднувальних деталей із закладним нагрівальним елементом значно спрощує проведення робіт з монтажу трубопроводів, так як труби встановлюють відразу в проектне положення, а в процесі зварювання не потрібні спеціальні інструменти. У порівнянні з іншими способами зварювання знижуються вимоги до кваліфікації зварника, підвищується продуктивність зварювальних робіт, скорочується термін монтажу трубопроводу, підвищується якість зварних з'єднань (з'єднання з металевим вкладишем у виді спіралі є найбільш стійкими при тривалій експлуатації трубопроводів в умовах вібрації, пульсуючої, знакозмінної та інших видів динамічних навантажень). З'єднання трубопроводів легко ремонтувати - закладений елемент можна знову підключити до джерела живлення і повторити зварювання.
При індукційному зварюванні нагрівання закладного елемента здійснюється в електромагнітному високочастотному полі з використанням індуктора (рис.4), підключеного до генератора високої частоти (кілька одиниць або десятків кілогерц).
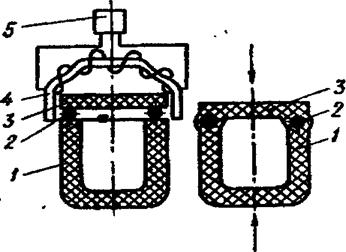
1,3 - вироби, що зварюються; 2 - заставний нагрівальний елемент у виді дроту; 4 - індуктор;
5 - генератор високої частоти
Рис.4. Схема індукційного зварювання
В якості заставних нагрівальних елементів застосовуються не тільки металеві вкладиші зі сталі, нікелю, кобальту, а й тонкоподрібнений порошок окису заліза з частинками розміром до 20 мкм, який наносять на поверхні, що сполучаються вводять поверхневі шари деталі або включають до складу адгезивов на основі термопластів того ж складу, що і деталі, які з'єднуються (у виді гранул, стрічки або дроту). При нагріванні в індукторі адгезив плавиться, утворюючи міцний зв'язок з матеріалом деталей, що з'єднуються.
Цей спосіб зварювання використовується головним чином для з'єднання виробів з поліетилену, поліпропілену та інших термопластів товщиною не менше 0,6 мм.