3.3. Високочастотне ультразвукове зварювання.
Технологія ультразвукового зварювання
При передаточному зварюванні якість зварних з'єднань у значній мірі залежить від підготовки кромок з'єднуваних поверхонь. Розробка кромок може відрізнятись по формі, але повинна мати виступ висотою до 0,4 мм, який входить у паз або опирається на плоску поверхню іншої деталі (рис.5). Це сприяє концентрації енергії, прискорює процес нагрівання й зварювання, підвищує якість зварних з'єднань.
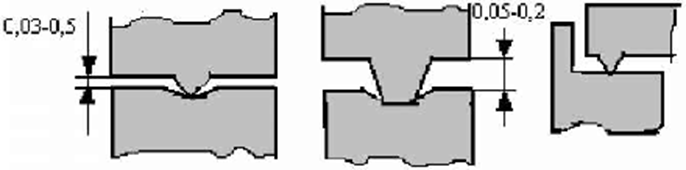
Рис.5. Підготовка кромок для передаточного зварювання
Якщо нема можливості виконати бортики, то концентрацію напружень на з'єднуваних поверхнях забезпечують посипанням тонкого шару дрібних крихіток полімерного матеріалу.
В залежності від форми деталі для передаточного зварювання можна використовувати різноманітні хвилепроводи, але краще точкові. При використанні хвилепроводів із великою випромінюючою поверхнею (ножові, контурні) обов'язковим є щільне прилягання їх по всьому контуру до поверхні деталі. Режими зварювання - частоту й амплітуду коливань торця електрода, як правило, вибирають дослідним шляхом. В більшості випадків: f = 20-21 кГц; А = 20-30 мкм; Р = 50-100 Н; τ = 1-2 с.
Пресовим зварюванням можна виконувати за 1 хід електродів шви, довжина яких залежить від підведеної потужності. При потужності 1,5-2 кВт довжина прямолінійних швів досягає 300 мм, по замкненому периметру 150-250 мм.
При точковому зварюванні діаметр точки не повинен перевищувати 15 мм.
Залежність якості зварних з'єднань від параметрів режиму описується кривими з екстремумами. Оптимальні значення режимів контактного зварювання орієнтовно складають: А = 20-50 мкм при f = 20 кГц; Р = 5-10 МПа; τ = 1-5 с.
Слід пам'ятати, що всі параметри режиму взаємопов'язані. Зміна одного з них вимагає корегування іншого. Особливо ретельно слід вибирати зусилля стискання, бо від цього залежить здатність контуру коливатись, що впливає на амплітуду. При зварюванні зусилля Р, як правило, прикладають до включення коливань і знімають після їх виключення. Якщо поверхні забруднені, то коливання включають до прикладення тиску для очищення поверхонь у місцях зварювання.
При шовному зварюванні ковзаючим електродом найбільш істотний вплив на якість з'єднань спричиняє амплітуда коливань. Максимальна міцність досягається при Р > 4-20 Н. Тому зварювальні головки роблять вагою 0,4-1,5 кг, щоб створювати тиск за рахунок їх ваги. Оптимальне значення А = 25-30 мкм. При цьому швидкість зварювання, як правило, складає 1,5-2 м/хв. Для шовного зварювання використовують електроди з алюмінієвих сплавів Д16, В95 або титанового сплаву ВТ-5. Такі електроди не гріються, хоча сильно зношується. Кут при вершині інструменту 35°, а закруглення кінця робочої частини R = 1 мм.
Ультразвуковим зварюванням з'єднують як однорідні, так і армовані плівки. Міцність з'єднання становить 50-80 % від міцності основного матеріалу.