3.4. Екструзійне зварювання
Суть і різновиди процесу екструзійного зварювання
Екструзійне зварювання застосовується для зварювання листів, плівки та інших виробів з термопластів. Вигнуті деталі, радіус вигину яких багаторазово перевищує ширину шва і довжину зварювального черевика, можуть вважатися листами і зварюватися як листи.
Вимоги до деталей, що з'єднуються екструзійним зварюванням, ті ж, що і при використанні інших технологій зварювання виробів з полімерів:
– зварюватися разом можуть тільки вироби з термопластів, тобто з матеріалу, який можна нагріти до розплавлення і потім остудити без помітної зміни властивостей;
– зварюватися разом можуть тільки вироби з однакового матеріалу.
При екструзійному зварюванні ті ж вимоги пред'являються до присадкового матеріалу:
– зварювані поверхні повинні бути чистими. Особливо важливо, щоб не було жирних забруднень;
– процес охолодження шва повинен протікати повільно, при природних умовах. Штучне прискорення охолодження веде до перепадів температур в матеріалі і зменшення міцності шва.
Зварювання екструдованою присадкою здійснюється шляхом подачі в зону зварювання за допомогою екструдера розплавленого матеріалу, який віддає своє тепло контактуючим із ним поверхням, нагріває їх до температури зварювання і, сплавляючись із ними, утворює після остигання нероз'ємне з'єднання.
Для кращого з'єднання матеріалів зона зварювання обтискається за допомогою спеціальних пристроїв.
Зварювання екструдованою присадкою може виконуватись за двома схемами: без контакту мундштука екструдера із з'єднуваними поверхнями (екструзійне зварювання) і при контакті мундштука з поверхнею кромок (контактно-екструзійне зварювання ).
Безконтактно-екструзійне зварювання застосовують для з'єднання плівок, контактно-екструзійне – для плівок і листових конструкцій.
Різновидністю екструзійного зварювання є зварювання литвом під тиском. Його використовують для зварювання деталей складної конфігурації у важкодоступних місцях. При цьому способі в зону з'єднання, заформованого у вигляді спеціальної ливарної форми (черевика), вприскується розплавлений полімер, який сплавляється із кромками деталей і при остиганні утворює зварний шов (рис. 1).
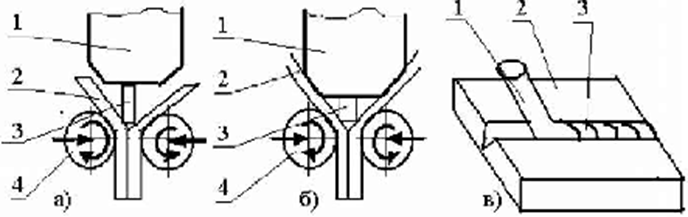
1 - мундштук; 2 - зварювані деталі; 3 - присадка; 4 - обтискувальні ролики
Рис. 1. Схема безконтактного (а), контактного (б) і під тиском (в) екструзійного зварювання
Для виготовлення зварювального черевика використовується полімер з високою температурою плавлення і хорошими антиадгезійними властивостями. Найкращі результати показав фторопласт-4 (політетрафторетилен).
Зварювальний черевик повинен виготовлятися з розрахунком на певну форму і розмір шва. Головне правило: чим ширше шов, тим довше повинен бути черевик.